





Избор материјала
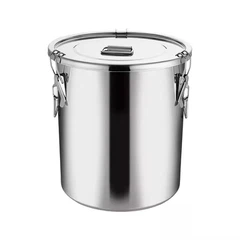
Заједнички материјали за металне прибор за складиштење укључују хладно ваљани угљенични челик и нехрђајући челик. Дебљина хладно ваљаног угљеног челика не сме да буде мања од 1,2 мм, а тежина двостраног поцинчаног слоја на површини треба да достигне више од 180 грама по квадратном метру. Нехрђајући челик треба да користи 304 или 316Л модела, а чврстоћа затезања треба да буде већа од 520МПА.
Физичка својства
Захтеви физичких својстава металних прибора за складиштење укључују:
Снага приноса: Потврда о осигурању квалитета мора се проверити када материјал уђе у локацију и физички показатељи попут снаге приноса и издужења морају се узорковати и прегледати.
Квалитет заваривања: ТИГ заваривање или ласерски заваривање морају се користити у процесу заваривања. Заваривање мора бити континуирано без прекида и полиран је за глаткост без буђења након заваривања.
Дебљина премаза: Целокупни прекривач епоксидне смоле је распршено, а дебљина суве филма је између 80-120 микрона.
Процес производње
Процес производње укључује следеће кључне кораке:
Сечење: грешка сечења челичне плоче контролише се унутар ± 0. 5 мм.
Роллинг: Користите трокреветну плочицу за ваљање, а округле одступање не прелази 0. 3% пречника.
Заваривање: Користите аргон АРЦ заваривање или ласерско заваривање, заваривање је континуирано без паковања и полиран је да би се ослободио и без заваривања. Инсталација бачве уградње: тачност навоја мора достићи 6Х нивоа наведеног у ГБ197. Каросерија за каросерије и доњи део: Користите двоструку технологију за цурлинг, а ширина увијања није мања од 4 мм. Прскање: Спревајте епоксидну смолу у целини, са дебљином сувог филма између 80-120 микрона.


